在钢桥建设领域,“化焊接”并非一个简单的工艺动词,而是指通过高度自动化和智能化的焊接技术,实现钢桥构件制造的质量、效率与一致性的大幅提升。这一目标的达成, nowhere 是单一环节能够独立完成的,它迫切需要钢桥设计师、自动化设备研发单位与钢结构制造厂三方的密切配合与深度协同。
钢桥设计师的角色至关重要。传统设计往往侧重结构受力与整体几何,而面向“化焊接”的设计,则要求设计师在方案阶段就充分考虑焊接的自动化可行性。这意味着节点设计需便于机器人或自动化专机施焊,减少仰焊和复杂空间曲线的全位置焊接;焊缝的布置应规则、连续,以便自动化焊枪稳定行走。设计师需与制造方共享三维模型与工艺数据,明确焊接坡口、间隙及公差要求,从源头上为自动化焊接创造良好条件。可以说,没有设计师的“可焊性”设计意识,高水平的化焊接便无从谈起。
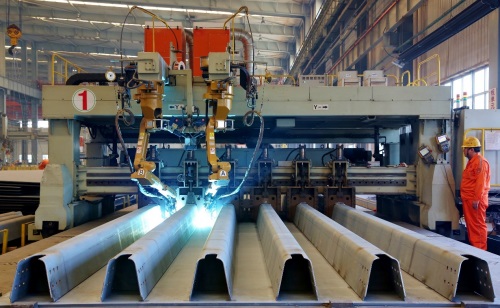
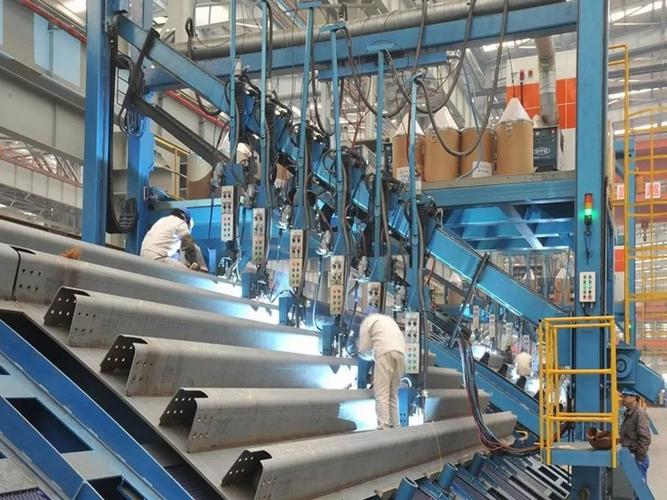
自动化设备研发单位是“化焊接”的技术引擎。他们需深入理解钢桥构件的特殊性——如大型箱形梁、厚板接头、长直焊缝与复杂节点——并据此开发适用的焊接机器人、龙门式自动焊系统或移动焊接工作站。研发表演 focuses on welding process stability, seam tracking accuracy, and adaptability to assembly deviations。研发人员必须与设计师和制造厂保持密切沟通,将生产现场的实际约束(如构件重量、车间空间、吊装方式)纳入设备设计考量,确保研发成果能够直接融入生产线,而非实验室中的孤岛。
钢结构制造厂是“化焊接”的落地载体。制造厂需为自动化焊接提供稳定的环境条件:精确的构件装配公差、合格的坡口制备、一致的组对质量,都是自动化设备高效运行的前提。制造厂要主动参与前期的工艺策划,向设计师和研发单位反馈实际制造中的痛点,并做好操作人员培训与工序衔接,使自动化焊接系统真正嵌入性生产流程。
化焊接在钢桥领域的实现是一次跨界系统工程。设计师提供可自动化的设计蓝图,研发单位打造适配的智能装备,制造厂落实精准的组装与运维——三者须以共同的工艺标准为纽带,以数据共享为桥梁,形成“设计-研发-制造”的闭环协作。唯有如此,钢铁结构体部件的制造才能真正迈入高效、高质、智能化的新阶段。